+86-18367343973

WPC হোলো ডেকিং ম্যানুফ্যাকচারিং প্রক্রিয়া বোঝা
যখন একটি প্রকল্প পরিচালক আউটডোর ডেকিং বিকল্পগুলির তুলনা করেন, তখন ফাঁপা WPC ডেকিং প্রায়শই আলাদা হয় কারণ এটির প্রতি বর্গ মিটারে কঠিন WPC বোর্ডের তুলনায় কম খরচ হয় এবং তার ওজন উল্লেখযোগ্যভাবে কম। সাধারণ উদ্বেগ হল ঠালা প্রোফাইল একটি দুর্বল পণ্য নির্দেশ করে কিনা। অনুশীলনে, অভ্যন্তরীণ চেম্বারগুলি একটি ইচ্ছাকৃত প্রকৌশল বৈশিষ্ট্য যা ওজন, দৃঢ়তা, তাপ চলাচল এবং খরচকে প্রভাবিত করে। উত্পাদন প্রক্রিয়া নির্ধারণ করে যে নকশাটি উদ্দেশ্য অনুসারে কাজ করে কিনা। এই নিবন্ধটি ব্যাখ্যা করে যে কীভাবে WPC হোলো ডেকিং তৈরি করা হয়, প্রতিটি উত্পাদন পদক্ষেপ চূড়ান্ত পণ্যে কী করে এবং অর্ডার দেওয়ার আগে ক্রেতাদের কী যাচাই করা উচিত।
WPC হোলো ডেকিং কি এবং কেন একটি ফাঁপা প্রোফাইল ব্যবহার করবেন?
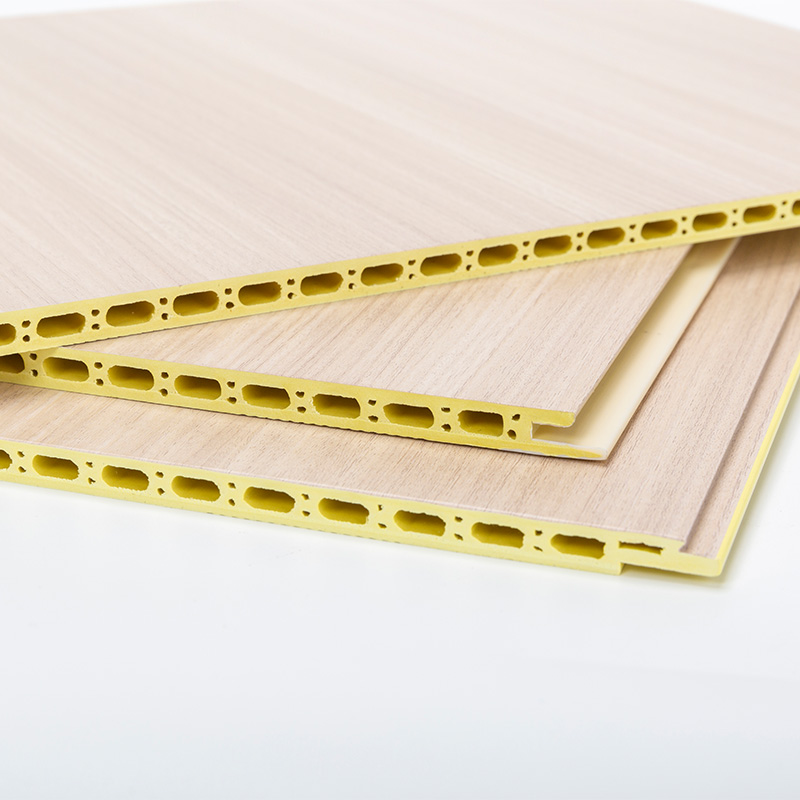
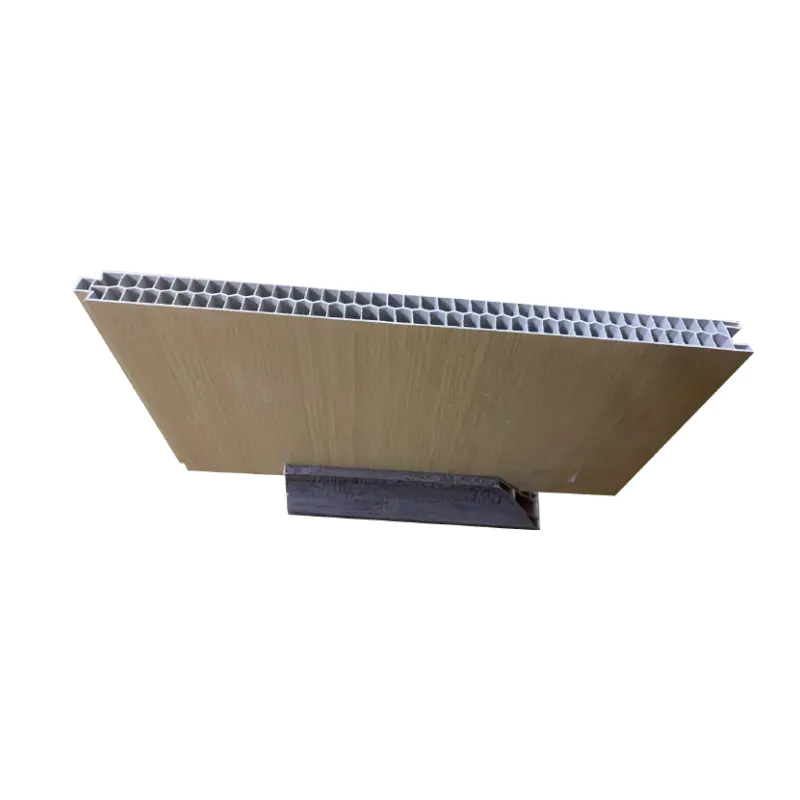
WPC ফাঁপা ডেকিং হল একটি কাঠ-প্লাস্টিকের সংমিশ্রণ যা পুরো দৈর্ঘ্য বরাবর চলমান এক বা একাধিক অনুদৈর্ঘ্য গহ্বরের সাথে তক্তাগুলিতে বের করা হয়। যৌগিক ম্যাট্রিক্স সাধারণত কাঠের ফাইবার, চালের তুষ, বা বাঁশের ফাইবার একটি থার্মোপ্লাস্টিক যেমন উচ্চ-ঘনত্বের পলিথিন (HDPE) বা পলিপ্রোপিলিন (PP) এর সাথে মিলিত হয়। ফাঁপা নকশা একটি উপাদান-সংরক্ষণ শর্টকাট নয়; এটি বোর্ডকে প্রকৌশল সুবিধার একটি নির্দিষ্ট সেট দেয়।
- ওজন কমানো: একটি ফাঁপা প্রোফাইল একই বাহ্যিক মাত্রার একটি কঠিন বোর্ডের তুলনায় মোটামুটিভাবে 25-40% হালকা, শিপিং খরচ কমায় এবং সাইটে হ্যান্ডলিং প্রচেষ্টা।
- তাপীয় আচরণ: কাঠ-প্লাস্টিকের কম্পোজিট উত্তপ্ত হলে শক্ত কাঠের চেয়ে বেশি প্রসারিত হয়। একটি ফাঁপা অংশে কম পদার্থের ভর থাকে, যা তাপীয় সম্প্রসারণের দ্বারা সৃষ্ট বলকে হ্রাস করে এবং ফাঁক পরিকল্পনাকে সহজ করে।
- পরিষেবা অ্যাক্সেস: অভ্যন্তরীণ চেম্বারগুলি লো-ভোল্টেজ তারগুলিকে রুট করতে বা ফিক্সিং ক্লিপগুলি লুকানোর জন্য ব্যবহার করা যেতে পারে, যা কঠিন বোর্ডগুলির সাথে কঠিন।
- উপাদান দক্ষতা: প্রতি রৈখিক মিটারে কম পলিমার এবং কাঠের ফাইবার ব্যবহার করা হয়, পাঁজর সঠিকভাবে ডিজাইন করা হলে স্বয়ংক্রিয়ভাবে কাঠামোগত কর্মক্ষমতা হ্রাস না করে ইউনিটের দাম কমিয়ে দেয়।
একই উপাদান প্ল্যাটফর্ম বিস্তৃত জুড়ে বহন করে কাঠ-প্লাস্টিক বোর্ড পণ্য পরিবার , অভ্যন্তরীণ প্রাচীর ক্ল্যাডিং থেকে আউটডোর ডেকিং পর্যন্ত, তাই এখানে বর্ণিত উত্পাদন নীতিগুলি একক প্রোফাইলের বাইরে প্রযোজ্য। দুটি সাধারণ ডেকিং ফর্ম্যাটের সরাসরি তুলনা করার জন্য, নীচের টেবিলটি দেখুন।
 সিন্থেটিক ওয়াল প্ল্যাঙ্কস - ফেইড-প্রুফ এবং কম রক্ষণাবেক্ষণের অভ্যন্তরীণ ক্ল্যাডিং কাঠের প্লাস Haining Yunxi New Material Technology Co., Ltd অফার সিন্থেটিক ওয়াল প্ল্যাঙ্কস - ফেইড-প্রুফ এবং কম রক্ষণাবেক্ষণ অভ্যন্তরীণ ক্ল্যাডিং কাঠের প্লাস্টিক ... পণ্য দেখুন →
| সম্পত্তি | ফাঁপা WPC ডেকিং | সলিড WPC ডেকিং |
|---|---|---|
| মিটার প্রতি ওজন | প্রায় 2.2-2.8 কেজি | প্রায় 3.4-4.0 কেজি |
| আপেক্ষিক উপাদান খরচ | নিম্ন | উচ্চতর |
| একই বাইরের মাত্রা জন্য কঠোরতা | নিম্ন unless ribs are engineered | উচ্চতর |
| তাপ সম্প্রসারণ বল | নিম্ন | উচ্চতর |
| সাধারণ ব্যবহার | আবাসিক ডেক, ব্যালকনি, হালকা বাণিজ্যিক | ভারী ট্রাফিক ডেক, বাণিজ্যিক বোর্ডওয়াক |
কাঁচামাল যা উত্পাদন প্রক্রিয়া সংজ্ঞায়িত করে
ফর্মুলেশন নিয়ন্ত্রণ করে কিভাবে বোর্ড বের হয়, ঠান্ডা হয় এবং বয়স হয়। একটি সাধারণ WPC হোলো ডেকিং ফর্মুলেশনে নিম্নলিখিত উপাদানগুলি রয়েছে:
- কাঠের ফাইবার বা কৃষি ফাইবার (40-60%): করাত, ধানের তুষ বা বাঁশের আঁশ দৃঢ়তা প্রদান করে এবং খরচ কমায়। কণা আকার নিয়ন্ত্রণ করা আবশ্যক; অতিরিক্ত মোটা ফাইবার একটি রুক্ষ পৃষ্ঠ তৈরি করে, যখন অতিরিক্ত সূক্ষ্ম ফাইবার প্রভাব শক্তি হ্রাস করে।
- থার্মোপ্লাস্টিক ম্যাট্রিক্স (30-50%): এইচডিপিই হল ডেকিংয়ের জন্য সবচেয়ে সাধারণ পছন্দ কারণ এটি প্রক্রিয়াকরণের তাপমাত্রা, প্রভাব প্রতিরোধের এবং UV কর্মক্ষমতার ভারসাম্য বজায় রাখে। পিপি উচ্চতর তাপ প্রতিরোধের প্রস্তাব করে তবে এটি ওয়ারপিংয়ের প্রবণতা বেশি।
- কাপলিং এজেন্ট (1-3%): ম্যালিক অ্যানহাইড্রাইড গ্রাফটেড পলিথিন হাইড্রোফিলিক কাঠের ফাইবারকে হাইড্রোফোবিক পলিমারের সাথে আবদ্ধ করে। পর্যাপ্ত কাপলিং এজেন্ট ছাড়া, বোর্ড নমনীয় শক্তি হারায় এবং পৃষ্ঠের ক্ষয় প্রবণ হয়।
- লুব্রিকেন্ট (1-3%): বাহ্যিক লুব্রিকেন্ট এক্সট্রুডার ব্যারেলের বিরুদ্ধে ঘর্ষণ কমায় এবং মারা যায়; অভ্যন্তরীণ লুব্রিকেন্ট গলিত ভিতরে প্রবাহ উন্নত.
- UV স্টেবিলাইজার এবং অ্যান্টিঅক্সিডেন্ট (0.5-2%): অ্যামাইন লাইট স্টেবিলাইজারকে বাধা দেয় এবং ফিনলগুলি সূর্যের আলোতে ধীর রঙের বিবর্ণতা এবং আণবিক অবক্ষয়কে বাধা দেয়।
- রঙ এবং বায়োসাইড: আয়রন-অক্সাইড রঙ্গক স্থিতিশীল কাঠের টোন প্রদান করে, যখন অল্প পরিমাণ বায়োসাইড কাঠের উপাদানকে আর্দ্র পরিবেশে ছত্রাকের আক্রমণ থেকে রক্ষা করে।
জলের উপাদান হল প্রথম প্রক্রিয়া পরিবর্তনশীল যা নিয়ন্ত্রণ করা আবশ্যক। এক্সট্রুডারে প্রবেশ করা কাঠের ফাইবারের আর্দ্রতা 1-2% এর নিচে থাকা উচিত। আর্দ্রতা বেশি হলে, ব্যারেলের ভিতরে বাষ্প তৈরি হয় এবং শূন্যতা, ফোস্কা বা পৃষ্ঠের রুক্ষতা তৈরি করে। বেশিরভাগ উত্পাদন লাইনগুলি যৌগিক করার আগে প্রয়োজনীয় স্তরে ফাইবার শুকায়।
যৌগিক উপাদান সরাসরি এক্সট্রুডারে খাওয়ানো যেতে পারে, বা খাওয়ানোকে আরও সামঞ্জস্যপূর্ণ করার জন্য প্রথমে গলিয়ে পেলেটাইজ করা যেতে পারে। পেলেটাইজড রুটটি ব্যাচ থেকে ব্যাচকে আরও শক্ত অভিন্নতা দেয়, যা দীর্ঘ উত্পাদন চালানোর জন্য গুরুত্বপূর্ণ।
WPC ফাঁপা ডেকিং উত্পাদন প্রক্রিয়া ধাপে ধাপে
একবার ফর্মুলেশন স্থির হয়ে গেলে, উত্পাদন প্রক্রিয়া একটি অবিচ্ছিন্ন লাইন অনুসরণ করে: কম্পাউন্ডিং, এক্সট্রুশন, ভ্যাকুয়াম ক্রমাঙ্কন, কুলিং, হাল-অফ, কাটা, পৃষ্ঠ চিকিত্সা এবং পরিদর্শন।
1. যৌগিক এবং খাওয়ানো
শুষ্ক উপাদানগুলি ফর্মুলেশন অনুযায়ী ওজন করা হয় এবং ফাইবার পৃষ্ঠের উপর সমানভাবে কাপলিং এজেন্ট এবং স্টেবিলাইজার বিতরণ করার জন্য একটি উচ্চ-গতির মিক্সারে মিশ্রিত করা হয়। তারপর মিশ্রণটি প্রধান এক্সট্রুডারে স্থানান্তরিত হয় বা একটি পেলেটাইজিং লাইনের মাধ্যমে প্রক্রিয়াজাত করা হয়। টুইন-স্ক্রু এক্সট্রুডারগুলিকে যৌগিক করার জন্য পছন্দ করা হয় কারণ তাদের ইন্টারমেশিং স্ক্রুগুলি উচ্চ শিয়ার তৈরি করে, যা পলিমার গলে কাঠের ফাইবারের বিচ্ছুরণকে উন্নত করে।
2. একটি ফাঁপা প্রোফাইল ডাই মাধ্যমে এক্সট্রুশন
যৌগিক উপাদান প্রধান এক্সট্রুডারে খাওয়ানো হয়, সাধারণত একটি শঙ্কুযুক্ত টুইন-স্ক্রু বা সমান্তরাল টুইন-স্ক্রু মেশিন। ব্যারেল থেকে তাপ এবং স্ক্রু থেকে যান্ত্রিক শিয়ার পলিমার গলিয়ে মিশ্রণটিকে প্লাস্টিকাইজ করে। HDPE-ভিত্তিক WPC মোটামুটি 170-190°C তাপমাত্রায় গলে যায়; কাঠের ফাইবারকে ক্ষয় করার ঝুঁকি বেশি, নীচে যাওয়ার সময় ডাই পূরণ করার জন্য পাতাগুলি খুব শক্ত হয়ে গলে যায়।
ডাই হল সবচেয়ে প্রক্রিয়া-গুরুত্বপূর্ণ উপাদান। একটি ফাঁপা প্রোফাইলের জন্য, ডাই একটি ধাতব কাঠামোর মাধ্যমে গলতে বাধ্য করে যা বাইরের দেয়াল এবং অভ্যন্তরীণ পাঁজরকে আকার দেয়। একটি সঠিকভাবে ডিজাইন করা ডাই সুষম গলিত প্রবাহ সরবরাহ করে যাতে দুটি বাইরের দেয়াল সমানভাবে ভরা হয় এবং পাঁজর ক্ষুধার্ত না হয়। প্রবাহ ভারসাম্যহীন হলে, একটি প্রাচীর অন্যটির চেয়ে পাতলা হয়ে যায় এবং বোর্ডটি শীতল হওয়ার পরে বিকৃত হয়ে যায়।
3. ভ্যাকুয়াম ক্রমাঙ্কন এবং কুলিং
প্রোফাইলটি ডাই ছেড়ে যাওয়ার সাথে সাথে এটি শীতল জলে ভরা একটি ক্রমাঙ্কন ট্যাঙ্কে প্রবেশ করে। প্রোফাইলের চারপাশে একটি ভ্যাকুয়াম প্রয়োগ করা হয় যখন অভ্যন্তরীণ চেম্বারগুলি বায়ুমণ্ডলীয় চাপে থাকে। এই চাপের পার্থক্যটি নরম প্রোফাইলকে ক্যালিব্রেটেড স্টিলের সাইজিং হাতার বিপরীতে ঠেলে দেয়, প্লাস্টিক ঠান্ডা হওয়ার সময় সঠিক বাইরের মাত্রা এবং প্রাচীরের পুরুত্বে লক করে। অভ্যন্তরীণ চাপ সৃষ্টি এড়াতে ঠাণ্ডা অবশ্যই পর্যাপ্ত পরিমাণে হতে হবে। ফাঁপা ডেকিং বোর্ডে নমন এবং মোচড়ের একটি প্রধান কারণ অসম শীতলতা।
4. হাল-বন্ধ এবং কাটা
একটি শুঁয়োপোকা বা বেল্ট হাল-অফ শীতল প্রোফাইলকে আঁকড়ে ধরে এবং এক্সট্রুডার আউটপুটের সাথে সিঙ্ক্রোনাইজ করা একটি ধ্রুবক গতিতে এটিকে টানে। করাত প্রোফাইলটিকে দৈর্ঘ্যে কেটে দেয়, সাধারণত ±2-3 মিমি সহনশীলতা সহ। 2.9 মিটার বা 3.6 মিটার দৈর্ঘ্যে বিক্রি হওয়া ডেকিং বোর্ডগুলির জন্য, সাইটের কাটার পরিকল্পনা এবং বর্জ্য হ্রাসের জন্য সামঞ্জস্যপূর্ণ দৈর্ঘ্য নিয়ন্ত্রণ গুরুত্বপূর্ণ।
5. সারফেস ট্রিটমেন্ট: এমবসিং এবং কোএক্সট্রুশন
শীতল হওয়ার পরে, বেশিরভাগ প্রিমিয়াম ডেকিং বোর্ড একটি এমবসিং স্টেশনের মধ্য দিয়ে যায় যেখানে একটি টেক্সচারযুক্ত রোলার পৃষ্ঠের উপর একটি কাঠের দানা ছাপিয়ে দেয়। এটি করা হয় যখন পৃষ্ঠটি এখনও কিছুটা নরম থাকে, তাই প্যাটার্নটি মুদ্রিত হওয়ার পরিবর্তে চাপ দেওয়া হয়, একটি স্বস্তির টেক্সচার দেয় যা স্লিপ প্রতিরোধের উন্নতি করে।
উচ্চ শেষ বোর্ড একটি সঙ্গে উত্পাদিত হয় coextruded WPC ক্যাপ স্তর . একটি সেকেন্ডারি এক্সট্রুডার একটি 0.3-0.5 মিমি বাইরের স্তর প্রয়োগ করে যাতে একটি উচ্চ পলিমার অনুপাত, আরও UV স্টেবিলাইজার এবং আরও ঘনীভূত রঙের রঙ্গক থাকে। এই ক্যাপ স্তরটি এক্সট্রুশনের সময় বেস প্রোফাইলের সাথে সংযুক্ত করা হয়, যা বোর্ডটিকে বিবর্ণ, দাগ এবং পৃষ্ঠের মিলডিউর জন্য আরও ভাল প্রতিরোধ দেয়। একই উচ্চ-কর্মক্ষমতা বহিরঙ্গন যৌগিক প্যানেলের জন্য ব্যবহৃত কোএক্সট্রুশন প্রযুক্তি তাই অনেক নির্মাতারা এখন 10-বছর বা 25-বছরের পৃষ্ঠের ওয়ারেন্টি অফার করে।
 কো-এক্সট্রুশন আউটডোর কম্পোজিট WPC প্যানেল YXWPC1225-T নির্মাতারা, কারখানা Haining Yunxi New Material Technology Co., Ltd অফার কো-এক্সট্রুশন আউটডোর কম্পোজিট WPC প্যানেল YXWPC1225-T, আমরা চীন কো-এক্সট্রুশন আউটড... পণ্য দেখুন →
6. পরিদর্শন এবং প্যাকিং
চূড়ান্ত পরিদর্শন বাইরের মাত্রা, ঘনত্ব, সরলতা, পৃষ্ঠের সমাপ্তি এবং এমবসড প্যাটার্নের স্বচ্ছতা পরীক্ষা করে। ফাটল, ফোস্কা, বা ক্রমাঙ্কন চিহ্ন সহ বোর্ডগুলি প্রত্যাখ্যান করা হয়। গ্রহণযোগ্য বোর্ডগুলি পৃষ্ঠের সংস্পর্শ রোধ করার জন্য স্তরগুলির মধ্যে প্রতিরক্ষামূলক স্পেসার দিয়ে স্ট্যাক করা হয়, তারপরে মোড়ানো এবং শিপিংয়ের জন্য স্ট্র্যাপ করা হয়।
কিভাবে ফাঁপা প্রোফাইল ডিজাইন ডেকিং পারফরম্যান্সকে প্রভাবিত করে
অভ্যন্তরীণ চেম্বারের সংখ্যা এবং আকৃতি নির্বিচারে নয়। একটি সাধারণ ফাঁপা ডেকিং বোর্ড দুটি থেকে পাঁচটি চেম্বার ব্যবহার করে, উল্লম্ব বা তির্যক পাঁজর দ্বারা পৃথক করা হয়। ক্রস-সেকশনটি অবশ্যই ডিজাইন করা উচিত যাতে উপাদানের প্রতি ইউনিটের অংশ মডুলাস সর্বাধিক করা যায়, কারণ নমন কেন্দ্র থেকে উপাদানের দূরত্বের সাথে শক্ততা বৃদ্ধি পায়। এই কারণেই বাইরের দেয়ালগুলি সাধারণত পাঁজরের চেয়ে মোটা হয়: উপরের এবং নীচের স্কিনগুলি বাঁকানো বোঝা বহন করে, যখন পাঁজরগুলি প্রধানত স্কিনগুলিকে আটকানো থেকে বাধা দেয়।
একটি স্ট্যান্ডার্ড ফাঁপা বোর্ডে দেয়ালের বেধ বাইরের দিকে প্রায় 3-5 মিমি এবং পাঁজরের উপর 2-3 মিমি। যদি পাঁজর খুব পাতলা হয়, বোর্ড পায়ের ট্র্যাফিক অধীনে বসন্ত অনুভূত হয়; দেয়াল খুব পুরু হলে, কঠিন সজ্জা উপর ওজন সুবিধা অদৃশ্য হয়ে যায়. প্রকৌশলী পাঁজর সহ একটি ভালভাবে ডিজাইন করা ফাঁপা প্রোফাইল উপাদান ওজনের 60-70% এ একটি কঠিন বোর্ডের কাছাকাছি কঠোরতা অর্জন করতে পারে।
ফাঁপা গহ্বরটিও পরিবর্তন করে কিভাবে বোর্ড আর্দ্রতা এবং তাপের প্রতিক্রিয়া জানায়। একটি হালকা অংশ প্রতি মিটারে কম আর্দ্রতা শোষণ করে এবং কম প্রসারিত হয়, তাই বোর্ডগুলির মধ্যে প্রস্তাবিত 3-5 মিমি প্রসারণ ব্যবধানটি দীর্ঘ ডেক চলাকালীন বজায় রাখা সহজ হয়ে যায়। কিছু নির্মাতারা একটি ফোমিং এজেন্ট ব্যবহার করে কোরের ঘনত্ব আরও কমাতে। এটি একই সেলুলার পদ্ধতিতে ব্যবহৃত হয় জলরোধী WPC ফেনা প্যানেল , যেখানে নিয়ন্ত্রিত গ্যাস সম্প্রসারণ একটি সূক্ষ্ম কোষ গঠন তৈরি করে যা ওজন হ্রাস করে এবং নিরোধক উন্নত করে।
 অভ্যন্তরীণ প্রাচীর YXWPC1225 জন্য ফর্ম কোর উচ্চ-ঘনত্ব সমতল পৃষ্ঠ WPC বাঁশ প্যানেল Haining Yunxi New Material Technology Co., Ltd অফার ফর্ম কোর উচ্চ-ঘনত্ব সমতল পৃষ্ঠের WPC বাঁশ প্যানেল অভ্যন্তরীণ প্রাচীর YXWPC1225 জন্য, আমরা... পণ্য দেখুন →
WPC হোলো ডেকিং সোর্সিং করার সময় কীভাবে উত্পাদন গুণমান মূল্যায়ন করবেন
যেহেতু উত্পাদন প্রক্রিয়াটি অবিচ্ছিন্ন এবং সমালোচনামূলক ভেরিয়েবলগুলি প্রোফাইলের ভিতরে লুকানো থাকে, শুধুমাত্র ভিজ্যুয়াল পরিদর্শনই যথেষ্ট নয়। ক্রেতাদের চারটি ক্ষেত্রে প্রক্রিয়া নিয়ন্ত্রণের প্রমাণ খোঁজা উচিত:
- ঘনত্বের ধারাবাহিকতা: একটি বোর্ড যা তার দৈর্ঘ্য বরাবর ঘনত্বে পরিবর্তিত হয় অসমভাবে প্রসারিত হবে এবং নম হতে পারে। সরবরাহকারীকে একই ব্যাচের বিভিন্ন বিভাগ থেকে ঘনত্ব পরীক্ষার ডেটার জন্য জিজ্ঞাসা করুন।
- প্রাচীর বেধ অভিন্নতা: একটি নমুনা কাটুন এবং ক্রস-সেকশন পরীক্ষা করুন। বাইরের দেয়াল উভয় মুখের সমান বেধ হওয়া উচিত এবং পাঁজরগুলি শূন্যতামুক্ত হওয়া উচিত। দুটি মুখের মধ্যে 0.3 মিমি-এর বেশি বিচ্যুতি একটি খারাপ টিউনড ডাই নির্দেশ করে।
- পৃষ্ঠের গুণমান: ড্র্যাগ লাইন, পিনের ছিদ্র এবং নিস্তেজ এমবসিং পরীক্ষা করুন। এই ত্রুটিগুলি সাধারণত ফাইবারের আর্দ্রতা, অপর্যাপ্ত তৈলাক্তকরণ বা জীর্ণ ডাইকে নির্দেশ করে।
- কোএক্সট্রুশন স্তর বেধ: ক্যাপড বোর্ডগুলির জন্য, ক্যাপ স্তরটি ক্রস-সেকশনে একটি স্বতন্ত্র, এমনকি স্তর হিসাবে দৃশ্যমান হওয়া উচিত। একটি অসম ক্যাপ মানে সহ-এক্সট্রুডারে দুর্বল প্রবাহ বিতরণ।
বেস উপাদান সম্পর্কে জিজ্ঞাসা করাও মূল্যবান: কাঠের উপাদানটি কি নিয়ন্ত্রিত উত্স থেকে পরিষ্কার করাত, নাকি অজানা কণা আকারের পুনর্ব্যবহৃত কাঠ? একটি কাপলিং এজেন্ট কি আসলেই ফর্মুলেশনের মধ্যে অন্তর্ভুক্ত, নাকি বোর্ডটি শুধুমাত্র যান্ত্রিক এনগেলমেন্টের উপর নির্ভর করে? এই প্রশ্নগুলি একজন নির্মাতাকে আলাদা করে যারা বোঝে বহিরঙ্গন কাঠ-প্লাস্টিকের কম্পোজিট জন্য স্থায়িত্ব প্রয়োজনীয়তা একজনের কাছ থেকে যিনি কেবল তক্তাগুলিতে দানা বের করছেন। একটি নির্ভরযোগ্য কারখানা সাধারণত প্রি-অর্ডার অডিটের অংশ হিসাবে প্রক্রিয়াকরণ পরামিতি এবং ইন-হাউস QC শীটগুলি ভাগ করতে পারে।
ক্রেতা এবং স্পেসিফায়ারদের জন্য চূড়ান্ত বিবেচনা
WPC ফাঁপা ডেকিং এর উত্পাদন প্রক্রিয়া একটি চেইন হিসাবে সবচেয়ে ভাল বোঝা যায় যেখানে প্রতিটি লিঙ্ক পরবর্তীকে প্রভাবিত করে। শুকানো এক্সট্রুশন স্থায়িত্ব নিয়ন্ত্রণ করে; এক্সট্রুশন ক্রমাঙ্কন নির্ভুলতা নিয়ন্ত্রণ করে; ক্রমাঙ্কন ওয়ারপেজ এবং ফিট নিয়ন্ত্রণ করে; ক্যাপ স্তর পৃষ্ঠের দীর্ঘায়ু নিয়ন্ত্রণ করে। শোরুমে সূক্ষ্ম দেখায় এমন একটি বোর্ড এক মৌসুমের মধ্যে বিকৃত বা বিবর্ণ হতে পারে যদি এই নিয়ন্ত্রণগুলির মধ্যে কোনোটি দুর্বল হয়।
বিভিন্ন সরবরাহকারীর কাছ থেকে দামের তুলনা করার সময়, গুরুত্বপূর্ণ তুলনা হল ফাঁপা বনাম কঠিন নয় কিন্তু ফাঁপা প্রোফাইলটি পর্যাপ্ত প্রাচীরের পুরুত্ব, সঠিক পাঁজরের জ্যামিতি এবং একটি প্রকৃত সহ-এক্সট্রুড ক্যাপ স্তর দিয়ে ইঞ্জিনিয়ার করা হয়েছে কিনা। বেস রেজিনের ঘনত্ব ঠিক ততটাই গুরুত্বপূর্ণ: উচ্চ-আণবিক-ওজন HDPE থেকে তৈরি একটি 2.5 kg/m বোর্ড ভারীভাবে ভরা পুনর্ব্যবহৃত পলিমার থেকে তৈরি একটি ভারী বোর্ডকে ছাড়িয়ে যেতে পারে। দ কাঠ-প্লাস্টিকের যৌগিক উপাদান পরিবার বিভিন্ন মানের স্তরগুলি মিটমাট করার জন্য যথেষ্ট বিস্তৃত, তাই স্পেসিফিকেশন নথিতে পলিমারের ধরন, ফাইবার সামগ্রী এবং UV স্টেবিলাইজার প্যাকেজ উল্লেখ করা উচিত।
একটি উত্পাদন দৃষ্টিকোণ থেকে, সবচেয়ে নির্ভরযোগ্য WPC ফাঁপা ডেকিং গাছপালা থেকে আসে যা শুকানোর পর্যায় নিয়ন্ত্রণ করে, ডাই তাপমাত্রার অভিন্নতা বজায় রাখে এবং মাত্রিক স্থিতিশীলতার জন্য প্রতিটি ব্যাচ পরীক্ষা করে। ফাঁপা সজ্জার মতো হালকা একটি উপাদান কেবল তখনই ভাল কাজ করে যখন এর পিছনের প্রক্রিয়াটি সুশৃঙ্খল হয়।