+86-18367343973

একটি WPC উৎপাদন লাইন আসলে কি তৈরি করে
একই রকম কাঠ-শস্যের প্রিন্ট সহ দুটি প্রাচীর প্যানেল একটি কাজের সাইটে সম্পূর্ণ ভিন্নভাবে আচরণ করতে পারে। একজন সমতল থাকে, পরিষ্কারভাবে কাটে এবং স্ক্রু ধরে রাখে; ইনস্টলেশনের পরে অন্যান্য warps এবং প্রান্ত এ crumbles. পণ্যটি গুদামে পৌঁছানোর আগে পার্থক্যটি প্রায় সর্বদা উত্পাদন লাইনে সিদ্ধান্ত নেওয়া হয়।
কাঠের প্লাস্টিক কম্পোজিট (WPC) তৈরি করা হয় কাঠের ফাইবার বা ময়দাকে একটি থার্মোপ্লাস্টিক রজনের সাথে একত্রিত করে এবং সেই মিশ্রণটিকে একটি নিয়ন্ত্রিত গরম, আকৃতি এবং শীতল করার প্রক্রিয়ার মাধ্যমে ঠেলে দিয়ে। ফলাফল কাঠ নয় এবং বিশুদ্ধ প্লাস্টিক নয়; এটি একটি প্রকৌশলী যৌগ যার চূড়ান্ত কর্মক্ষমতা নির্ভর করে প্রতিটি উত্পাদন পদক্ষেপ কতটা সঠিকভাবে কার্যকর করা হয় তার উপর। কীভাবে WPC উপকরণগুলি তৈরি করা হয় তা বোঝা ক্রেতাদের সরবরাহকারীদের তুলনা করতে, আত্মবিশ্বাসের সাথে পণ্যগুলি নির্দিষ্ট করতে এবং অভ্যন্তরীণ শূন্যতা, ওয়ারপেজ এবং অসংলগ্ন রঙের মতো সাধারণ ত্রুটিগুলি এড়াতে সহায়তা করে যা মিশ্রণ, আর্দ্রতা নিয়ন্ত্রণ এবং শীতলকরণের শর্টকাটগুলিতে ফিরে আসে।
WPC একটি মূলধারার বিল্ডিং উপাদান হয়ে উঠেছে কারণ এটি কাঠের মতো দেখতে কিন্তু আর্দ্রতাকে ভালোভাবে প্রতিরোধ করে এমন বোর্ড সরবরাহ করার সময় এটি পুনর্ব্যবহৃত কাঠের বর্জ্য এবং প্লাস্টিক ব্যবহার করতে পারে। বিল্ডাররা কেন ঐতিহ্যবাহী উপকরণের চেয়ে WPC বোর্ড বেছে নেয় তার বিস্তৃত কারণগুলি এই উপাদান শ্রেণীর আমাদের পৃথক ওভারভিউতে কভার করা হয়েছে।
কাঁচামাল এবং তাদের ভূমিকা
WPC-এর প্রণয়ন দুটি প্রধান উপাদান দিয়ে শুরু হয় - কাঠ এবং প্লাস্টিক - এছাড়াও সংযোজনগুলির একটি ছোট গ্রুপ যা রঙ, স্থিতিশীলতা এবং একটি এক্সট্রুডারের মাধ্যমে মিশ্রণটি কত সহজে প্রবাহিত হয় তা নিয়ন্ত্রণ করে।
- কাঠের ফাইবার বা কাঠের ময়দা। করাত, বাঁশের আঁশ, ধানের তুষ এবং অন্যান্য সেলুলোসিক উপাদান সাধারণ উৎস। ফাইবারটি 1 থেকে 2 শতাংশের নিচে অবশিষ্ট আর্দ্রতার জন্য শুকানো হয়, কারণ অবশিষ্ট জল গরম এক্সট্রুডারের ভিতরে বাষ্পে পরিণত হয় এবং বোর্ডে বুদবুদ এবং দুর্বল পয়েন্ট তৈরি করে।
- থার্মোপ্লাস্টিক রজন। পুনর্ব্যবহৃত পলিথিন (PE), পলিপ্রোপিলিন (PP), এবং পলিভিনাইল ক্লোরাইড (PVC) হল সবচেয়ে সাধারণ ম্যাট্রিক্স। রজন টাইপ প্রক্রিয়াকরণের তাপমাত্রা ঠিক করে এবং কঠোরতা, আগুনের কার্যকারিতা এবং কোথায় সমাপ্ত বোর্ড ব্যবহার করা যেতে পারে তা নির্ধারণ করে।
- কাপলিং এজেন্ট। এই অণুগুলির একটি পলিমার-সামঞ্জস্যপূর্ণ প্রান্ত এবং একটি কাঠ-সামঞ্জস্যপূর্ণ প্রান্ত রয়েছে। তারা রাসায়নিকভাবে হাইড্রোফিলিক কাঠের ফাইবার এবং হাইড্রোফোবিক প্লাস্টিককে সেতু করে, ইন্টারফেস বরাবর বিচ্ছেদ রোধ করে। পর্যাপ্ত কাপলিং এজেন্ট ছাড়া একটি WPC ফর্মুলেশন কাঠামোগত সংমিশ্রণের পরিবর্তে আনরিনফোর্সড ফিলারের মতো আচরণ করে।
- সংযোজন। UV স্টেবিলাইজার, রঙ্গক, অভ্যন্তরীণ লুব্রিকেন্ট এবং ছত্রাকনাশক অল্প শতাংশে যোগ করা হয়। লাইটওয়েট সেলুলার WPC প্যানেল তৈরি করার সময় ফোমিং এজেন্ট অন্তর্ভুক্ত করা হয়।
| থার্মোপ্লাস্টিক রজন | সাধারণ প্রক্রিয়াকরণ তাপমাত্রা | মূল বৈশিষ্ট্য | সাধারণ WPC অ্যাপ্লিকেশন |
|---|---|---|---|
| PE (পলিথিন) | 160-200 °সে | শক্ত, নমনীয়, চমৎকার আর্দ্রতা প্রতিরোধের, নিম্ন কঠোরতা | আউটডোর ডেকিং, বেড়া, আউটডোর বোর্ড |
| পিপি (পলিপ্রোপিলিন) | 180-220 °সে | উচ্চতর দৃঢ়তা, ভাল তাপ বিক্ষেপণ, ঠান্ডায় আরও প্রভাব সংবেদনশীলতা | আউটডোর রেল, লোড-ভারবহন প্রোফাইল |
| পিভিসি (পলিভিনাইল ক্লোরাইড) | 170-195 °সে | মসৃণ পৃষ্ঠ, সহজাত শিখা retardance, শক্তিশালী রঙ ধারণ | অভ্যন্তরীণ প্রাচীর প্যানেল, আলংকারিক প্রোফাইল, বাঁশি প্যানেল |
যৌগিক — যেখানে সবচেয়ে লুকানো ত্রুটিগুলি শুরু হয়
একবার কাঁচামাল নির্বাচন করা হলে, উদ্ভিদকে অবশ্যই সেগুলিকে একটি অভিন্ন, এক্সট্রুডেবল যৌগে রূপান্তর করতে হবে। এটি সেই পর্যায় যেখানে অনেক সাধারণ WPC ত্রুটির জন্ম হয়।
শুকানো এবং অনুপাত
কাঠের ফাইবার হাইগ্রোস্কোপিক, তাই এটি উল্লেখযোগ্য আর্দ্রতা বহনকারী কারখানায় পৌঁছায়। বেশিরভাগ উৎপাদন গাছপালা ফ্ল্যাশ ড্রায়ার বা রোটারি ড্রাম ড্রায়ারে শুকায় এবং তারপর ওজন অনুসারে ফাইবার, রজন, কাপলিং এজেন্ট এবং সংযোজনগুলির সঠিক অনুপাত ডোজ করে। একটি ডব্লিউপিসি ফর্মুলেশনে সাধারণ কাঠের সামগ্রী প্রায় 50 থেকে 65 শতাংশের মধ্যে থাকে, প্রাকৃতিক ম্যাট চেহারার জন্য অভ্যন্তরীণ প্রাচীরের প্যানেলগুলি প্রায়শই উপরের দিকে থাকে এবং শক্তি, দৃঢ়তা এবং খরচের ভারসাম্য বজায় রাখার জন্য বাইরের ডেকিং ফর্মুলেশনগুলি তৈরি করা হয়।
উচ্চ গতির মিশ্রণ এবং pelletizing
শুষ্ক মিশ্রণটি একটি উচ্চ-গতির মিক্সারে চার্জ করা হয়, যেখানে ঘর্ষণীয় তাপ অভিন্নভাবে সংযোজন বিতরণ করে। অনেক গাছপালা, মিশ্রণ তারপর একটি টুইন-স্ক্রু এক্সট্রুডারে গলিত-যৌগিক হয় এবং বৃন্তে কাটা হয়; অন্যদের মধ্যে, শুকনো মিশ্রণ সরাসরি প্রোফাইল-এক্সট্রুশন লাইনে ফিড করে। এই পর্যায়ে আর্দ্রতা পর্যবেক্ষণ অব্যাহত থাকে কারণ এমনকি একটি ভেজা ব্যাচ ফোস্কা-প্রবণ, কম-ঘনত্বের বোর্ডগুলির সম্পূর্ণ রান তৈরি করতে পারে।
এক্সট্রুশন - যেখানে বোর্ড তার আকার নেয়
সলিড ডব্লিউপিসি বোর্ড, হোলো ডেকিং, ফ্লুটেড প্যানেল এবং গ্রিল প্রোফাইলগুলি হট-মেল্ট এক্সট্রুশন দ্বারা আকৃতির।
- যৌগটিকে একটি একক-স্ক্রু বা টুইন-স্ক্রু এক্সট্রুডারে খাওয়ানো হয় যার ব্যারেল গরম করার অঞ্চলগুলি ধীরে ধীরে মিশ্রণটি গলে যায়।
- রজন সিস্টেমের উপর নির্ভর করে সাধারণত গলিত তাপমাত্রা 160-200 °C রেঞ্জের মধ্যে থাকে। জানালা অতিক্রম করা কাঠের কণা পোড়া এবং গ্যাস ছেড়ে দিতে পারে; খুব কম চললে একটি রুক্ষ পৃষ্ঠ এবং দুর্বল আন্তঃকণা বন্ধন তৈরি করে।
- গলিত কম্পোজিটকে একটি উত্তপ্ত ডাই দিয়ে ধাক্কা দেওয়া হয় যার খোলার মাধ্যমে প্রোফাইলের সম্পূর্ণ ক্রস-সেকশন সংজ্ঞায়িত করা হয়: কঠিন বোর্ড, ফাঁপা সেলুলার কোর, বাঁশির জ্যামিতি, বা জিভ-এবং-খাঁজের প্রান্ত।
- মৃত্যুর পরপরই, প্রোফাইলটি একটি ভ্যাকুয়াম ক্রমাঙ্কন ইউনিট এবং জল-কুলিং ট্রুসে প্রবেশ করে যা বাহ্যিক মাত্রায় লক করে।
কঠিন বনাম foamed WPC
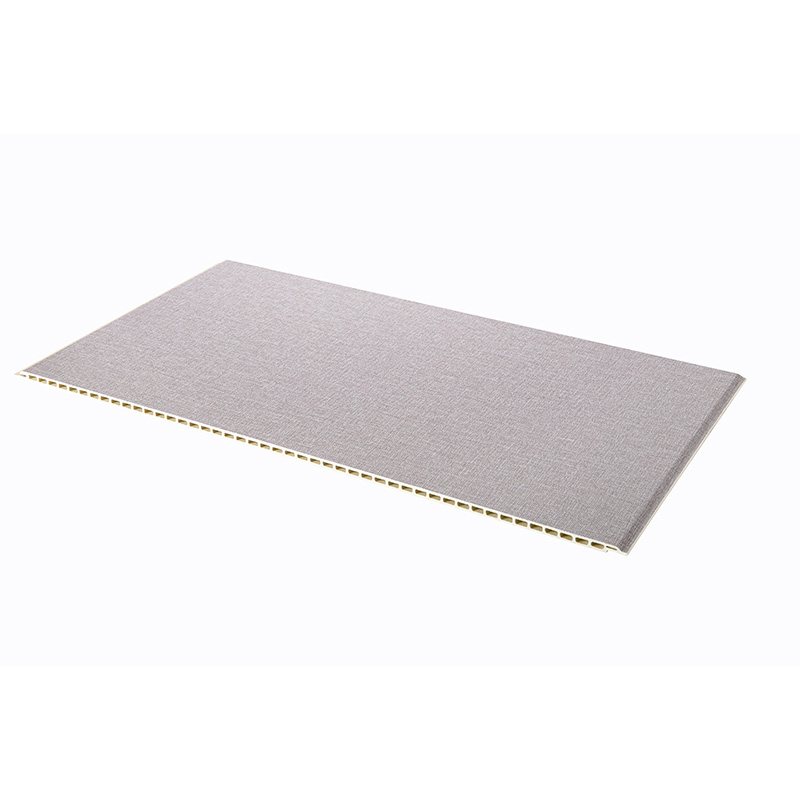
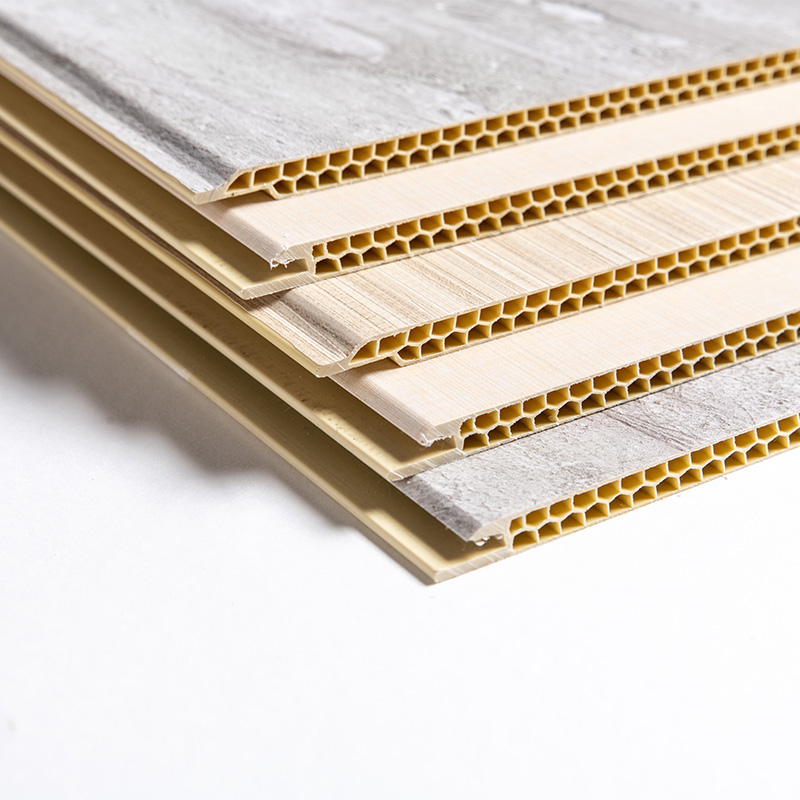
ক্রেতাদের জন্য, এক্সট্রুশন স্টেজ কঠিন এবং ফোমযুক্ত WPC এর মধ্যে পার্থক্য ব্যাখ্যা করে। ফেনাযুক্ত বোর্ডগুলি একটি রাসায়নিক ব্লোয়িং এজেন্ট দিয়ে উত্পাদিত হয় যা একটি অভিন্ন সেলুলার কোর তৈরি করে; এগুলি হালকা, কাটা সহজ এবং আরও বেশি অন্তরক, যে কারণে অনেক অন্দর ডব্লিউপিসি ওয়াল প্যানেল ফোমযুক্ত কোর ব্যবহার করে। সলিড ডব্লিউপিসি, বিপরীতে, ঘন এবং উচ্চতর স্ক্রু-ধারণ শক্তি বহন করে, যা ডেকিং এবং কাঠামোগত ব্যবহারের জন্য উপযুক্ত। ইন্টিগ্রেটেড প্রোডাকশন লাইন থেকে সলিড কাঠ-প্লাস্টিকের বোর্ডগুলি এই ভারী বিভাগের একটি সাধারণ উদাহরণ।
কো-এক্সট্রুশন — একটি প্রতিরক্ষামূলক ক্যাপ স্তর যোগ করা
একটি প্রচলিত WPC পৃষ্ঠ, বিশেষত উচ্চ কাঠের সামগ্রী সহ, বহিরাগত এক্সপোজারে ময়লা বিবর্ণ এবং আকর্ষণ করবে। কো-এক্সট্রুশন একই ডাইয়ের মাধ্যমে একটি দ্বিতীয়, কাঠ-মুক্ত পলিমার স্তর খাওয়ানোর মাধ্যমে এটি সমাধান করে। ক্যাপ লেয়ারে সাধারণত ঘনীভূত ইউভি শোষক, রঙিন এবং ইমপ্যাক্ট মডিফায়ার থাকে এবং এটি সাবস্ট্রেটে ফিউজ হয়ে যায় যখন উভয় স্তরই গলিত থাকে।
কো-এক্সট্রুড বোর্ডগুলি তিনটি পরিমাপযোগ্য সুবিধা প্রদান করে: সরাসরি সূর্যালোকের অধীনে দীর্ঘ রঙ ধরে রাখা, একটি মসৃণ পৃষ্ঠ যা পরিষ্কার করা সহজ, এবং আবহাওয়ার পরে পৃষ্ঠের ফাটল থেকে ভাল প্রতিরোধ। এই কারণেই কো-এক্সট্রুশন বহিরঙ্গন যৌগিক প্যানেলের জন্য ডিফল্ট প্রক্রিয়া হয়ে উঠেছে যা বছরের পর বছর ধরে একটি সামঞ্জস্যপূর্ণ চেহারা রাখতে হবে। আমরা একটি পৃথক নিবন্ধে আরও বিস্তারিতভাবে ব্যাখ্যা করি যে কীভাবে কো-এক্সট্রুশন প্রযুক্তি উচ্চ-কার্যক্ষমতা সম্পন্ন আউটডোর WPC প্যানেল তৈরি করে।
আউটডোর ক্ল্যাডিং এবং ডেকিংয়ের জন্য বিক্রি হওয়া WPC কো-এক্সট্রুশন প্যানেলগুলি কাঠ-প্লাস্টিকের সাবস্ট্রেটের উপরে একটি প্রতিরক্ষামূলক ক্যাপ যুক্ত করে এই সঠিক কাঠামোটি ব্যবহার করে।
কুলিং, সাইজিং এবং কন্ডিশনিং
এক্সট্রুশনের পরে, বোর্ড এখনও গরম এবং নরম। সুনির্দিষ্ট ডাউনস্ট্রিম হ্যান্ডলিং সিদ্ধান্ত নেয় যে এটি সমতল বা নমিত হবে কিনা।
ক্রমাঙ্কন ইউনিট প্রোফাইলের ক্রস-সেকশন সেট করে যখন উপাদানটি এখনও বিকৃত হওয়ার জন্য যথেষ্ট উষ্ণ থাকে। জল-ঠান্ডা কুলি তারপর ধীরে ধীরে তাপ অপসারণ; যদি বোর্ডটি অসমমিতভাবে ঠান্ডা হয়, তাহলে অভ্যন্তরীণ চাপগুলি লক হয়ে যায় এবং পরে নমন, বাঁকানো বা কাপিং হিসাবে প্রদর্শিত হয়।
বার্ধক্য এবং কাটা
উত্পাদন লাইন একটি উড়ন্ত করাত বা স্বয়ংক্রিয় কাটার দিয়ে দৈর্ঘ্য কাটে, তারপর কন্ডিশনার জন্য বোর্ডগুলিকে স্ট্যাক করে। বেশিরভাগ প্রতিষ্ঠিত গাছপালা প্যাক করার আগে কমপক্ষে 24 থেকে 48 ঘন্টা WPC ধরে রাখে যাতে অভ্যন্তরীণ চাপগুলি শিথিল হতে পারে এবং বোর্ডের মাত্রা স্থিতিশীল হয়। ঠাণ্ডা হওয়ার সাথে সাথে প্যাক করা বোর্ডগুলি একটি সুপরিচিত ব্যর্থতার ঝুঁকি বহন করে: কারখানার QC তাদের পাস করলেও তারা কাজের জায়গায় দৃশ্যমানভাবে বিকৃত হয়।
সারফেস ফিনিশিং — একটি প্লেইন বোর্ডকে কাঠের চেহারায় পরিণত করা
টাটকা ক্যালিব্রেট করা WPC একটি অভিন্ন, সাধারণত হালকা-বাদামী তক্তা হিসাবে লাইন ছেড়ে যায়। কাঠ-শস্য চেহারা সমাপ্তি পদক্ষেপ দ্বারা তৈরি করা হয়.
- ক্যালেন্ডারযুক্ত ফিল্ম ল্যামিনেশন একই লাইনে একটি মুদ্রিত আলংকারিক স্তর প্রয়োগ করে, যা ইনডোর WPC এবং PVC প্রাচীর প্যানেলের জন্য সাধারণ।
- এমবসিং রোলগুলি মুদ্রিত প্যাটার্নের সাথে মিলে যাওয়া পৃষ্ঠের মধ্যে একটি স্পর্শকাতর দানা চাপে।
- ব্রাশিং বা হালকা স্যান্ডিং কঠিন WPC বোর্ডগুলিতে সূক্ষ্ম টেক্সচার প্রকাশ করে।
- এজ সিলিং বা ওয়াক্সিং কাটা প্রান্তে উন্মুক্ত কাঠের ফাইবার বন্ধ করে দেয়।
সমাপ্তি গুণমান সুনির্দিষ্ট টান এবং তাপমাত্রা নিয়ন্ত্রণের উপর নির্ভর করে। যদি মুদ্রিত ফিল্মটি অসমভাবে অগ্রসর হয়, তাহলে গ্রেইন প্যাটার্নটি এমবসের সাথে নিবন্ধন হারায় এবং বোর্ডটি স্পষ্টতই কৃত্রিম দেখায়। অভ্যন্তরীণ WPC প্রাচীর প্যানেলগুলি দ্রুত অভ্যন্তরীণ সংস্কারের জন্য তৈরি ফিল্ম-সমাপ্ত, ফোমেড-কোর পণ্যগুলির একটি প্রতিনিধি উদাহরণ।
মানের পরীক্ষা যা ক্ষেত্রের কর্মক্ষমতা পূর্বাভাস দেয়
নির্মাতারা খুব কমই তাদের প্রক্রিয়া ডেটা প্রকাশ করে, তবে ক্রেতারা উত্পাদন নিয়ন্ত্রণ সম্পর্কে সঠিক প্রশ্ন জিজ্ঞাসা করতে পারে। নীচের চেকগুলি দীর্ঘমেয়াদী আচরণের সাথে সরাসরি সম্পর্কযুক্ত।
| উৎপাদন চেক | কেন এটা গুরুত্বপূর্ণ | বাদ দিলে কি হবে |
|---|---|---|
| যৌগিক আর্দ্রতা সামগ্রী | voids এবং দুর্বল জোন প্রতিরোধ করে | অভ্যন্তরীণ বুদবুদ, ভঙ্গুর প্রান্ত, পৃষ্ঠের ফোস্কা |
| ঘনত্ব বা ওজন প্রতি মিটার | ফেনা গঠন এবং ডোজ সঠিকতা নিশ্চিত করে | অনিয়মিত শক্তি, প্যানেল যা ইনস্টলেশনের সময় ভেঙে যায় |
| ক্রস-বিভাগের মাত্রা | ডাই নির্ভুলতা এবং ক্রমাঙ্কন নিয়ন্ত্রণ নিশ্চিত করে | আলগা জয়েন্ট, অসম বাঁশি, প্রোফাইল যা সারিবদ্ধ নয় |
| 24-48 ঘন্টা বার্ধক্যের পরে ওয়ারপেজ | কুলিং এবং কন্ডিশনার স্থায়িত্ব নিশ্চিত করে | বোর্ড ইনস্টলেশনের পরে নম, প্যানেল মধ্যে ফাঁক |
| ক্যাপ লেয়ার বেধ (সহ এক্সট্রুশন) | UV এবং আবহাওয়া সুরক্ষা গ্যারান্টি দেয় | প্রারম্ভিক বিবর্ণ, পৃষ্ঠ চকিং, ক্র্যাকিং |
| ফর্মালডিহাইড এবং VOC নির্গমন | কম নির্গমন দাবি যাচাই করে | সিল করা জায়গায় অভ্যন্তরীণ বায়ু মানের সমস্যা |
পণ্য নির্বাচনের জন্য উৎপাদন প্রক্রিয়া বলতে কী বোঝায়
একবার আপনি পণ্যগুলির সাথে প্রক্রিয়ার ধাপগুলি সংযুক্ত করলে, স্পেসিফিকেশন সোজা হয়ে যায়।
- অভ্যন্তরীণ প্রাচীর প্যানেলগুলি সাধারণত PVC-ম্যাট্রিক্স, একটি মুদ্রিত ফিল্ম ফিনিস সহ ফোমযুক্ত WPC হয়: হালকা, কম নির্গমন এবং দ্রুত ইনস্টল করা যায়।
- আউটডোর ডেকিং এবং ক্ল্যাডিং PE বা PP ম্যাট্রিক্স ব্যবহার করে, প্রায়ই ইউভি-স্থিতিশীল ক্যাপ স্তর সহ সহ-এক্সট্রুড করা হয়।
- ফ্লুটেড প্যানেল এবং গ্রিল হল এক্সট্রুড প্রোফাইল যেখানে ক্যালিব্রেটরের নির্ভুলতা বাঁশির দেয়ালের সামঞ্জস্য নির্ধারণ করে।
- ফর্মওয়ার্ক এবং হেভি-ডিউটি বোর্ডগুলি ঘন, শক্ত WPC উচ্চ স্ক্রু ধারণ এবং পুনঃব্যবহারের জন্য প্রকৌশলী।
একটি সরবরাহকারীকে মূল্যায়ন করার সময়, প্রক্রিয়া-সম্পর্কিত চারটি প্রশ্ন জিজ্ঞাসা করুন: কোন রজন ম্যাট্রিক্স ব্যবহার করা হয়, বোর্ডটি ফেনাযুক্ত বা কঠিন, এটি কি সহ-প্রস্থান করা হয় এবং কাঠ-শস্যের ফিনিস কীভাবে প্রয়োগ করা হয়? এই প্রশ্নগুলির সৎ উত্তরগুলি একটি ব্রোশার ফটোগ্রাফের চেয়ে পণ্যের আচরণের পূর্বাভাস দেয়।
একটি সমন্বিত উত্পাদন প্রবাহ সহ একটি প্রস্তুতকারক - যৌগিক থেকে সমাপ্তি পর্যন্ত - ব্যাচগুলিকে রঙ, আকার এবং ঘনত্বের সাথে সামঞ্জস্যপূর্ণ রাখতে আরও ভাল অবস্থানে থাকে৷ এটি হল সেই পণ্যগুলির জন্য প্রয়োজনীয় নিয়ন্ত্রণের স্তর যা সাইটের প্যানেল দ্বারা ভলিউম এবং তুলনা প্যানেলে অর্ডার করা হয়। আমাদের ধাপে ধাপে WPC প্যানেল ইনস্টলেশন গাইড একটি দরকারী রেফারেন্স যখন আপনি মূল্যায়ন করেন যে ইনস্টলেশনের সময় পণ্যটির আসলে কী সাবস্ট্রেট সহনশীলতা প্রয়োজন৷